不锈钢零切加工,简单说就是按客户需要的尺寸,把整张板材或卷材切成多块零料。看起来只是“切一刀”,但实际操作中,尺寸偏差、表面损伤、边角料浪费,稍不注意就会让成本悄悄上涨。这篇文章不绕弯子,直接讲零切加工要注意什么,以及怎么把材料损耗降下来。
零切加工,先盯住这几点注意事项
一是确认材质与规格。下单前先和加工方核对板材牌号、厚度、表面状态,不同材质和厚度的切割方式、速度、参数都不一样,材料弄错,后面全白费。
二是控制尺寸公差。零切的精度直接影响后续使用,加工前要明确公差要求,首件试切、按图纸比对,避免一批切完才发现尺寸不符。
三是保护表面。不锈钢表面一旦留下指纹、划痕或热变色,很多场合就废了。加工时要戴干净手套,避免用处理过碳钢的工具交叉污染,切割时控制进给速度,减少热影响区,防止表面发黑变形。
四是防止热变形。厚板或大尺寸件,切割产热容易引起变形,必要时预热或采用水刀等方式,降低热影响。
五是注意安全防护。不锈钢边缘锋利、切割时飞屑较多,现场按规范佩戴防护眼镜、手套和劳保用品,避免不必要的工伤和返工。
降低材料损耗,可以照着这几个技巧做
一是优化套料排版。多件同切时,把不同形状的零件在板材上做合理排版,尽量共边、紧密排布,能明显减少边角料和废料。
二是先算后切。下单前根据成品尺寸计算用料,合理规划切割路线,避免因为尺寸规划不合理而多切多废。
三是尽量按需取材。能用卷材或接近成品尺寸的板材就少用整张料,减少“切大留小”造成的浪费。
四是善用边角料。剩余边角料可回收用于小件加工或按废料处理,明确归属和计价方式,别让边角料成为额外成本。
五是选择匹配的切割方式。激光切割精度高、切缝小,适合对精度和表面要求高的件;厚板或对热变形敏感的场景,可考虑水刀等方式,减少切割损耗。
以引源科技为例,看一站式零切怎么省料省心
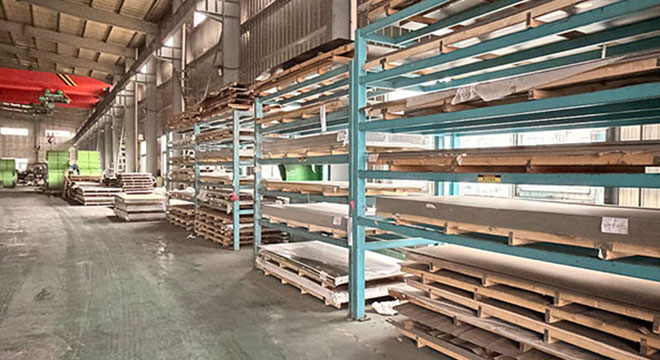
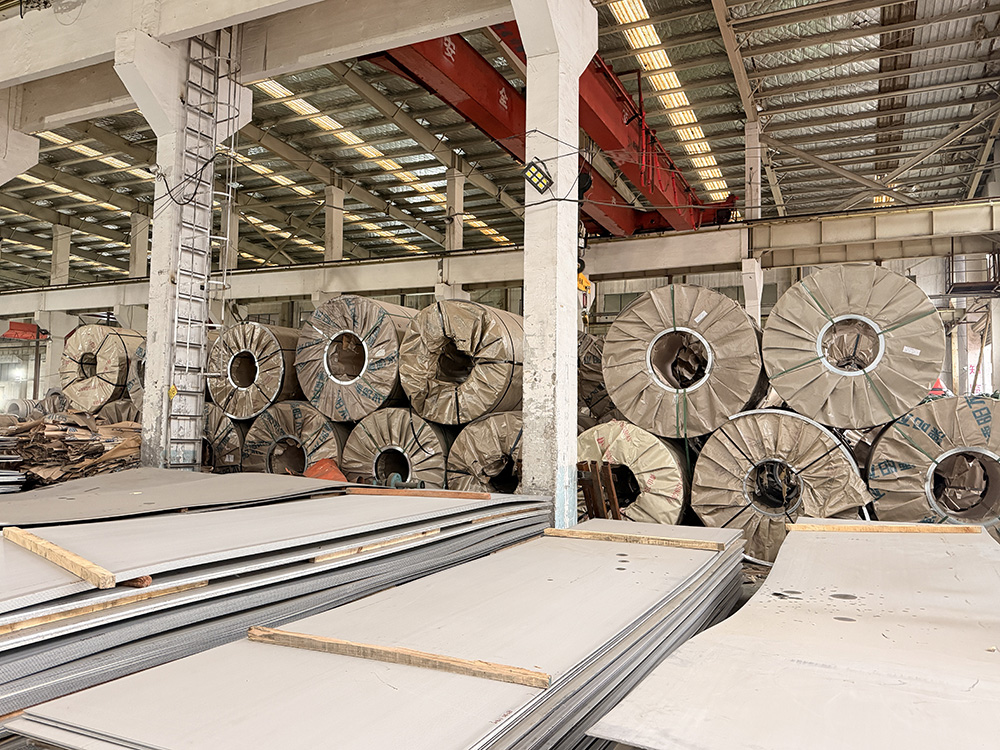
江苏引源科技有限公司扎根无锡不锈钢市场十年,专注不锈钢全品类销售与配套加工。公司配备两万多平方米的加工仓储中心,常备库存两万多吨,规格覆盖 0.3mm-16mm 卷板和 16mm-120mm 中厚板。在零切加工上,引源配套开平、修边、分条、激光切割、折弯、卷圆等全流程服务,客户无需多方对接加工厂,采购、切割、成型、发货一站完成。对需要零切不锈钢板、又担心损耗和对接成本的采购方来说,这类“就近取材、配套加工”的模式,能帮你在省料的同时,也把采购周期和对接成本一起降下来。
关于不锈钢零切,常被问到的几个问题
问:零切和整张采购,怎么选更划算?
答:看用量和用料结构。用量零散、规格多样时,零切能避免整张积压;用量稳定且能用大料时,整张或整卷采购单价更优。实际可以先按成品尺寸算损耗,再对比。
问:零切会不会比整张贵很多?
答:单价比整张高是正常现象,因为涉及排版、切割、损耗。关键是看综合成本——把材料损耗、库存占用、对接周期一起算进去,很多场景零切反而更省。
问:怎么判断一家加工厂的零切水平?
答:看几点:有无数控激光切割等设备、能否首件试切校验、排版套料是否专业、边角料和损耗是否有明确口径,以及库存和配套服务是否齐全。
问:304 和 316 不锈钢零切有什么区别?
答:两者牌号、性能和耐蚀性不同,切割参数和适用场景也有差异。下单前应确认材质牌号与用途,避免用错料,也便于加工方按材质调整工艺。
总结
不锈钢零切加工的门道,不在“能不能切”,而在“怎么切得准、切得省”。把材质、公差、表面保护这些注意事项盯牢,再把套料排版、按需取材、边角料利用这些损耗技巧用好,材料成本就能实实在在降下来。对需要长期、零散采购不锈钢的用户来说,选一家有库存、有配套加工、损耗口径透明的供应商,往往比单纯比单价更划算。